Un serre-joint magnétique de soudage tient‑il correctement des profilés avant pointage et dans quelles situations faut‑il l’éviter ?
SAPar La rédaction9 min de lecture
Un serre-joint magnétique de soudage peut maintenir des profilés en position le temps de préparer un assemblage. Il sert toutefois au positionnement initial, pas à remplacer un bridage mécanique ni les vérifications avant pointage.
En bref
Un serre-joint magnétique sert surtout au positionnement initial de pièces ferromagnétiques.
Contrôlez l’angle, l’alignement et le jeu indépendamment de la forme de l’aimant.
Les pièces longues, lourdes, contraintes ou en porte‑à‑faux demandent souvent un support ou un bridage mécanique.
Les surfaces encrassées, étroites ou irrégulières réduisent la qualité du contact magnétique.
Éloignez l’aimant de la chaleur et des projections, et suivez les consignes du fabricant.
Oui, un serre-joint magnétique de soudage peut aider à maintenir des profilés avant pointage, à condition que les surfaces soient compatibles avec l’aimant et que les pièces restent stables une fois positionnées. Il facilite la mise en place, mais ne garantit ni l’équerrage ni l’immobilité sous l’effet du poids, d’un effort latéral ou de la chaleur.
La bonne méthode consiste à l’utiliser comme un repère et un maintien provisoire, puis à contrôler l’angle, l’affleurement et les jeux avant de pointer. Pour les profilés longs, lourds, déformés ou difficiles à immobiliser, un bridage mécanique ou un montage dédié est généralement plus approprié.
Ce que fait réellement un aimant de positionnement
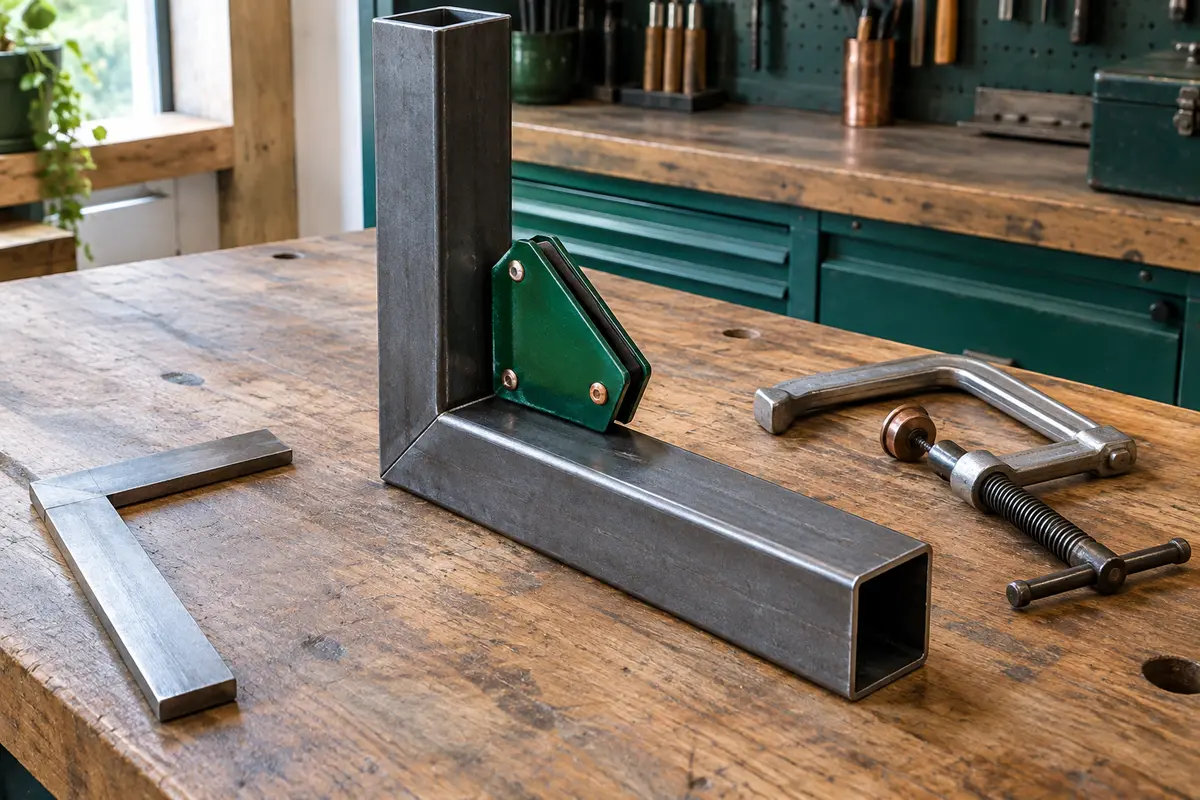
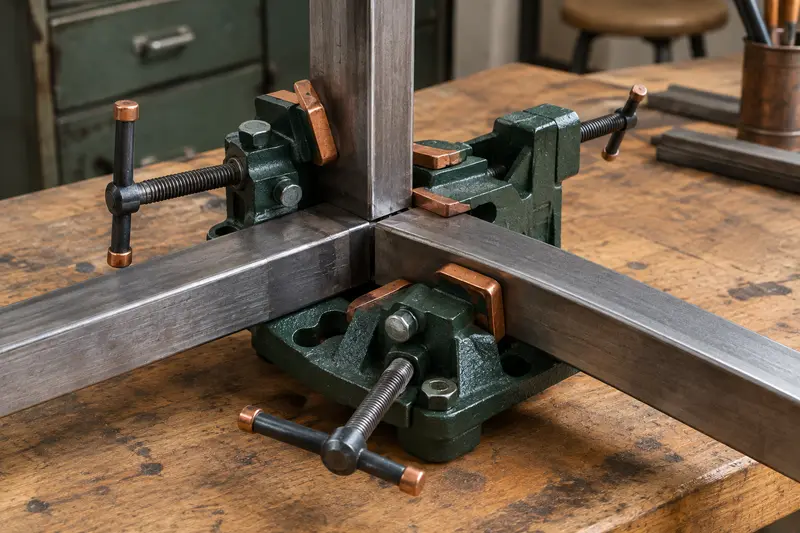
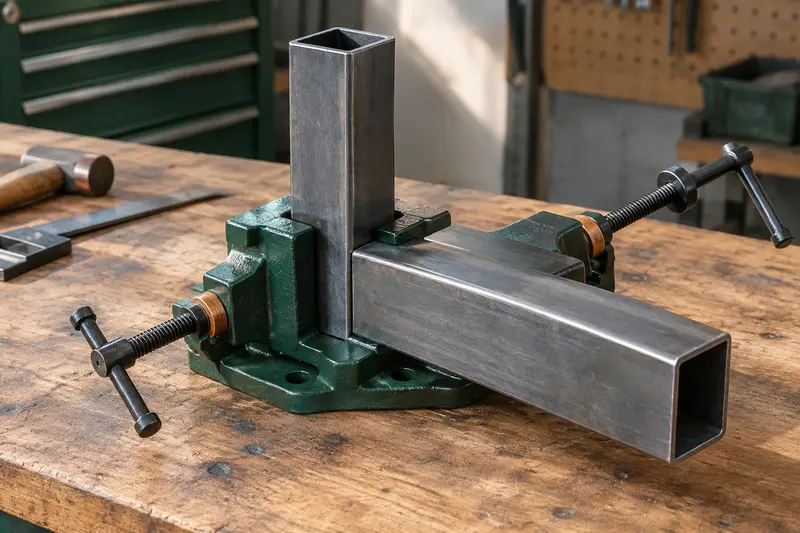
Un aimant de positionnement pour soudage attire les pièces ferromagnétiques contre ses faces et les aide à rester dans une configuration donnée. Selon sa forme, il peut servir à présenter deux éléments à angle droit, à maintenir une pièce contre une autre ou à stabiliser un assemblage pendant les réglages. Il libère une main et accélère la préparation d’un montage simple.
Cette attraction n’équivaut pas au serrage d’une vis. L’aimant ne comprime pas les pièces entre deux mors et résiste mal, selon la configuration, au glissement parallèle aux faces, au basculement ou à un effort qui tend à écarter les éléments. La force annoncée pour un aimant correspond souvent à une condition de traction particulière, et ne décrit pas nécessairement son comportement dans votre montage réel.
Le contact joue un rôle essentiel. Une peinture épaisse, de la calamine, une bavure, de la poussière ou un petit jour entre l’aimant et le profilé réduisent l’appui effectif. La section et l’épaisseur du métal comptent également : une paroi mince ou une face étroite n’offre pas le même contact qu’une surface plane, épaisse et propre.
Les aimants ne conviennent qu’aux matériaux qu’ils peuvent attirer. L’acier ordinaire est généralement compatible, tandis que l’aluminium, le cuivre et de nombreux aciers inoxydables ne le sont pas. Les nuances d’inox peuvent se comporter différemment : vérifiez l’adhérence sur la pièce réelle plutôt que de vous fier uniquement à son appellation.
Les situations où le maintien magnétique est utile
Le magnétique est pertinent lorsque les pièces sont de dimensions raisonnables, que leur géométrie offre des surfaces de contact correctes et que l’assemblage n’exerce pas de forte contrainte sur le positionneur. Il peut aider à présenter deux profilés courts, à conserver une orientation pendant la prise de mesures ou à maintenir un petit assemblage le temps de vérifier sa préparation.
Il est particulièrement pratique pour le positionnement initial, avant que les premiers points ne figent provisoirement la géométrie. Vous pouvez ainsi régler l’alignement, contrôler l’angle et repérer un éventuel jour sans devoir tenir les éléments à la main. Pour choisir un dispositif selon le matériau et la configuration, consultez aussi la rubrique serrage d’angle pour le métal.
Configuration
Apport possible de l’aimant
Vérification à prévoir
Deux profilés courts, surfaces planes
Maintien provisoire pendant le réglage
Contrôler l’angle et l’affleurement sur plusieurs points
Profilé creux à paroi mince
Positionnement léger si la face porte correctement
Éviter tout effort qui pourrait déformer la paroi
Pièces longues ou en porte‑à‑faux
Repère complémentaire, rarement maintien suffisant seul
Soutenir et brider mécaniquement les pièces
Métal non attiré par l’aimant
Aucun maintien fiable
Choisir un système de serrage adapté au matériau
Un aimant peut aussi servir de troisième main pendant que vous installez un serre-joint ou un support plus robuste. Dans ce rôle secondaire, il facilite la présentation sans être chargé de résister seul aux mouvements du montage. Pour des tubes et des profilés creux, la forme des appuis et le risque d’écrasement méritent une attention particulière ; le guide sur le maintien des profilés creux détaille ces points.
Contrôler l’assemblage avant de pointer
Un aimant maintient une position, mais ne prouve pas qu’elle est correcte. Avant de souder, vérifiez la géométrie avec des outils de mesure adaptés et ne vous fiez pas uniquement aux faces du positionneur, qui peuvent être usées, encrassées ou mal adaptées au profilé.
Préparez les surfaces. Retirez les bavures et les saletés aux zones de contact. Vérifiez que les faces à assembler sont suffisamment propres pour s’appuyer sans basculer.
Présentez les pièces sans forcer. Posez l’aimant sur une surface compatible et observez si les profilés se placent naturellement. S’il faut les tordre ou pousser fortement pour les amener en position, l’aimant ne doit pas servir à masquer cette contrainte.
Contrôlez l’angle et l’alignement. Utilisez une équerre, une règle ou un autre instrument adapté au travail. Vérifiez l’angle à plusieurs endroits et comparez les extrémités pour repérer une pièce en biais.
Examinez le joint. Regardez si les bords se rejoignent comme prévu, si le jeu est régulier et si les faces affleurent. Un point de contact correct à un bout ne garantit pas que le profilé soit droit sur toute sa longueur.
Ajoutez un maintien si nécessaire. Soutenez les pièces qui fléchissent et installez un bridage mécanique lorsque le poids, la longueur ou la géométrie peut faire bouger l’ensemble.
Une fois ces contrôles effectués, réalisez les points selon la séquence et les pratiques adaptées au procédé, au matériau et à l’assemblage. L’ordre des points peut influer sur les déplacements et les déformations : surveillez la géométrie entre les étapes, plutôt que de supposer que le premier contrôle restera valable jusqu’à la fin.
Repère d’atelier Si une pièce bouge lorsque vous relâchez légèrement votre main ou que l’aimant se décolle au moindre contact, le maintien est insuffisant. Soutenez ou bridez l’assemblage avant de pointer, puis contrôlez de nouveau son angle.
Les limites d’un serre-joint magnétique
Les limites d’un serre-joint magnétique apparaissent surtout quand l’assemblage impose des efforts que l’aimant n’est pas conçu pour reprendre. Une pièce lourde peut pivoter, un profilé long peut fléchir, et une pièce en porte‑à‑faux peut exercer un couple qui décolle le positionneur. Un choc, une traction sur un câble ou un simple déplacement de l’opérateur peut aussi faire perdre le réglage.
Surfaces étroites ou irrégulières : le contact devient partiel et le positionnement moins stable.
Profilés minces : l’aimant peut tenir sans empêcher une déformation locale sous un effort excessif.
Assemblages contraints : si les éléments se repoussent ou cherchent à reprendre leur forme, le magnétique peut glisser ou basculer.
Pièces longues, lourdes ou verticales : le poids et le bras de levier rendent le maintien seul peu fiable.
Métaux non magnétiques : l’aimant n’offre pas d’appui utile, même si sa forme paraît adaptée.
La chaleur et les projections sont également à prendre en compte. Un aimant placé trop près de l’arc ou d’une zone chaude peut être exposé à des conditions qui détériorent ses performances ou le salissent. Les projections métalliques peuvent adhérer à sa surface et gêner ensuite le contact. Respectez les indications du fabricant, gardez le positionneur à distance de la zone de soudage lorsque c’est possible et retirez‑le dès que les points assurent un maintien suffisant, si la méthode de travail le permet.
Le champ magnétique peut aussi perturber certaines opérations de soudage, notamment si le positionneur reste proche de l’arc. Les effets dépendent du procédé et de la configuration : si l’arc devient instable ou si vous observez un comportement inhabituel, éloignez l’aimant et suivez les recommandations de votre équipement et de votre procédure de soudage. Ne poursuivez pas en compensant au hasard par une modification des réglages.
Choisir entre aimant, serre-joint et montage
La question n’est pas de savoir si l’aimant est utile en général, mais s’il peut reprendre les efforts présents dans votre montage, avec une marge suffisante pour travailler sans déplacement. Un serre-joint mécanique permet d’appliquer une pression contrôlée et de retenir les pièces contre un support. Un montage ou un gabarit peut apporter plusieurs appuis et stabiliser des éléments répétitifs. L’aimant, lui, est surtout commode pour présenter rapidement les pièces.
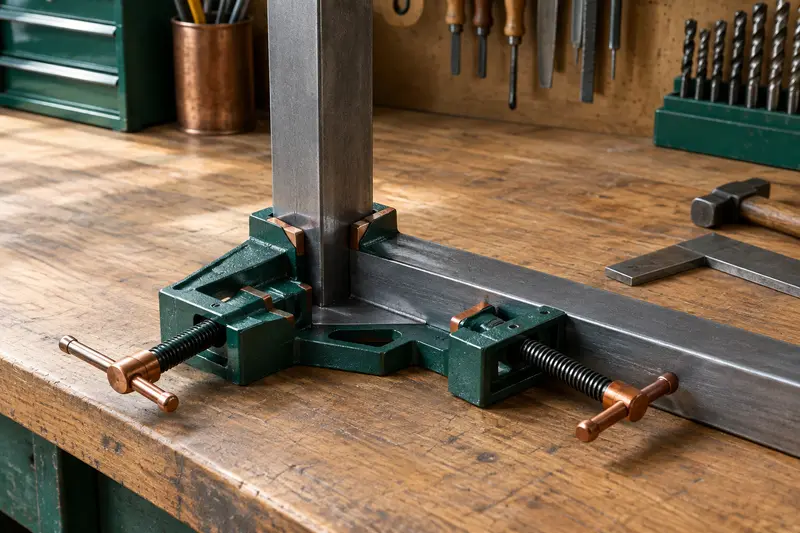
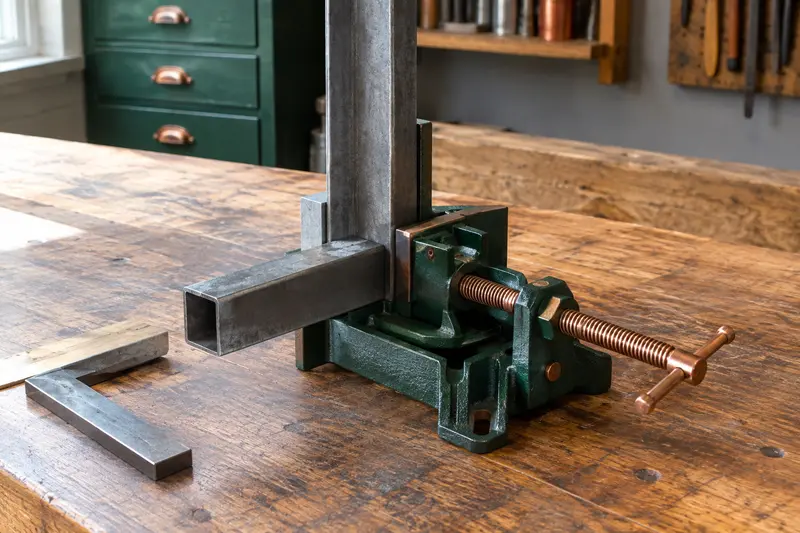
Pour une pièce qui doit rester fermement immobilisée, un serre-joint de soudage à vis ou un bridage équivalent peut être préférable. Il faut toutefois choisir des mors compatibles avec les épaisseurs et la forme des profilés, sans écraser les parois creuses. La rubrique consacrée au déplacement des pièces pendant le pointage aide à distinguer les causes de mouvement et les solutions de maintien.
Le tableau suivant donne un repère de décision, pas une règle absolue. La longueur des pièces, leur état, leur position et les contraintes de l’assemblage peuvent modifier le choix.
Besoin
Solution à envisager
Pourquoi
Présenter rapidement deux petites pièces en acier
Aimant de positionnement, avec contrôle indépendant
Il facilite le réglage initial sans établir à lui seul la précision
Empêcher une pièce de glisser sous un effort
Serre-joint mécanique et appuis stables
Le serrage retient les pièces contre leur support
Maintenir plusieurs éléments dans une géométrie répétée
Gabarit ou montage dédié
Les appuis définis réduisent les variations d’un assemblage à l’autre
Positionner un métal non magnétique
Bridage mécanique compatible
L’attraction magnétique ne peut pas assurer le maintien
Dans tous les cas, la force de serrage doit rester adaptée à la pièce. Trop serrer un profilé creux peut déformer ses parois ; serrer sur une zone fragile ou mal soutenue peut déplacer le joint au lieu de le stabiliser. Répartissez les appuis et vérifiez que l’outil ne gêne ni l’accès au joint ni la réalisation des points.
Une méthode fiable, du réglage au pointage
Pour une petite pièce compatible avec l’aimant, procédez par étapes. Placez d’abord les profilés sur un support stable et ajoutez des cales ou des butées si leur poids l’exige. Positionnez ensuite l’aimant sans forcer, contrôlez l’angle et l’alignement, puis vérifiez le joint à l’endroit où seront réalisés les points. Si le montage reste stable, pointez selon votre méthode de travail et contrôlez à nouveau avant d’enlever les appuis provisoires.
Si la pièce est longue, soutenez‑la à plusieurs endroits avant le réglage final. Si elle tend à s’écarter ou à tourner, complétez le maintien par un bridage mécanique. Un aimant qui attire bien une pièce au repos ne garantit pas qu’elle restera immobile lorsque vous manipulez l’assemblage ou que les contraintes évoluent pendant le soudage.
Avant de souder, assurez-vous que les équipements de protection et les conditions de travail sont adaptés au procédé. Maintenez les câbles et les outils hors des zones où ils pourraient accrocher le montage, et ne placez pas les doigts entre des profilés susceptibles de basculer. En cas de doute sur la stabilité d’une pièce lourde, sur la méthode de pointage ou sur l’adéquation du positionneur, faites valider le montage par une personne qualifiée.
Après usage, contrôlez l’état des faces aimantées et retirez les particules qui pourraient créer un jour lors du prochain positionnement. Une face propre n’augmente pas la capacité nominale de l’outil, mais permet au moins un contact plus régulier. Rangez le positionneur à l’abri des chocs et de la chaleur, conformément aux consignes du fabricant.
En pratique, retenez cette distinction : le magnétique aide à présenter et stabiliser provisoirement un assemblage simple ; le contrôle géométrique et le bridage adapté rendent le pointage plus fiable. Dès que le poids, le porte‑à‑faux, une contrainte ou une surface de contact imparfaite menace la stabilité, ne demandez pas à l’aimant de remplacer un maintien conçu pour cette situation.
Pour un autre type d’assemblage, choisissez un outil correspondant au matériau et à l’opération : les produits de serrage d’angle pour le bois, par exemple, ne sont pas des accessoires de soudage.
Un serre-joint magnétique suffit‑il pour maintenir deux profilés avant pointage ?
Il peut suffire pour présenter des profilés courts et stables, si leurs surfaces sont compatibles et offrent un contact correct. Pour des pièces lourdes, longues, en porte‑à‑faux ou contraintes, ajoutez un support ou un bridage mécanique.
Comment vérifier l’angle si les profilés sont tenus par un aimant ?
Utilisez une équerre ou un instrument adapté et contrôlez l’alignement à plusieurs endroits. La forme de l’aimant ne remplace pas une mesure indépendante, en particulier si les faces des profilés sont irrégulières.
Un aimant de positionnement fonctionne‑t‑il sur l’inox ou l’aluminium ?
L’aluminium n’est pas attiré par un aimant de positionnement classique. Les aciers inoxydables varient selon leur nuance et leur état : vérifiez l’adhérence sur la pièce réelle et prévoyez un bridage mécanique si elle est insuffisante.
Faut‑il retirer l’aimant avant de souder ?
Cela dépend du positionneur, de son emplacement et de la méthode de soudage. Respectez les consignes du fabricant, éloignez‑le de la chaleur et des projections lorsque c’est possible, puis retirez‑le dès que les points assurent un maintien suffisant si le procédé le permet.
Pourquoi un aimant tient‑il bien une pièce mais ne l’empêche‑t‑il pas de glisser ?
L’attraction vers la face de l’aimant et la résistance au glissement ne sont pas la même chose. La qualité du contact, l’orientation de l’effort, le poids et le bras de levier peuvent faire bouger la pièce malgré une forte attraction apparente.
SA
La rédaction
La rédaction de Serre d’Angle sélectionne et décrit des solutions de serrage d’angle en s’appuyant sur leurs mécanismes et leurs usages. Elle partage aussi des repères pratiques pour préparer vos assemblages.
Les prix indiqués sont ceux constatés à la date mentionnée ; seul le prix affiché lors de la commande fait foi.