Comment régler un serre-joint de soudage à vis pour maintenir deux pièces métalliques d’épaisseurs différentes à angle droit ?
SAPar La rédaction9 min de lecture
Pour maintenir deux pièces d’épaisseurs différentes à 90°, appuyez-vous sur les faces de référence prévues par votre assemblage, puis compensez le décalage sans gêner le joint. Un serrage modéré et une vérification à l’équerre avant le pointage permettent de repérer les défauts avant qu’ils ne deviennent difficiles à corriger.
En bref
Définissez d’abord les faces de référence : l’alignement des deux faces extérieures n’est pas toujours souhaité.
Un appui stable compense une différence d’épaisseur, mais une cale ne doit jamais se trouver dans le joint à souder.
Serrez progressivement et arrêtez dès que les pièces sont immobilisées sans déformation.
Contrôlez l’équerrage à plusieurs endroits avec une équerre, avant le pointage puis après les premiers points.
Un serre-joint conçu pour le bois ne remplace pas un modèle adapté au soudage.
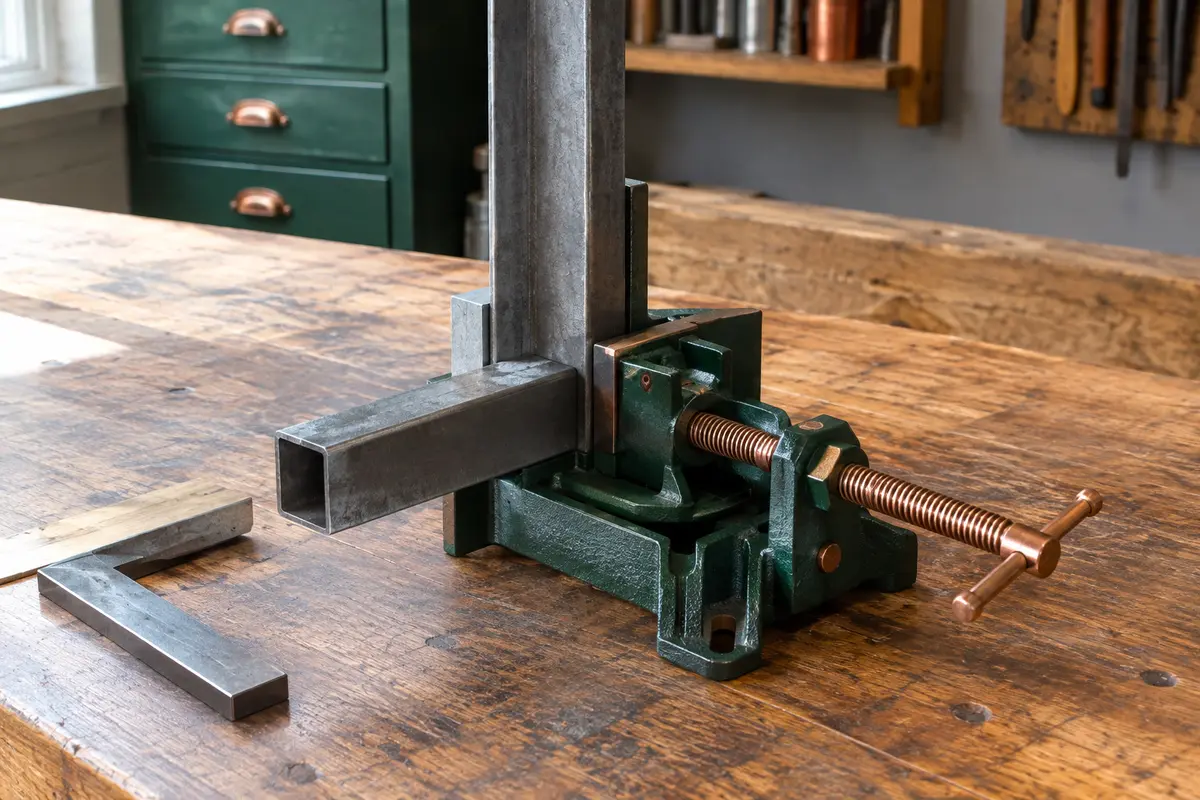
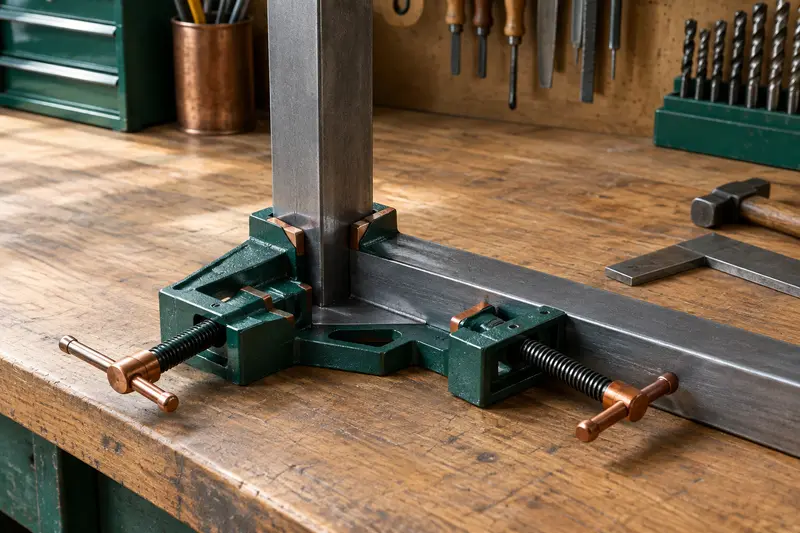
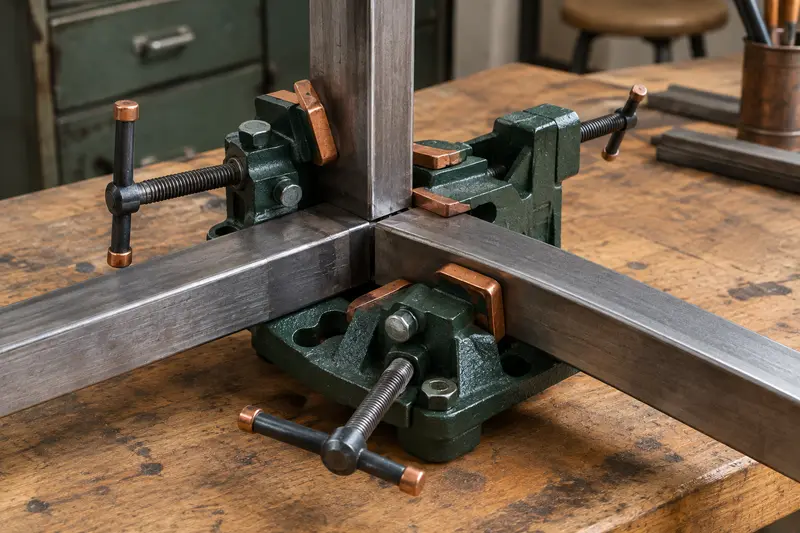
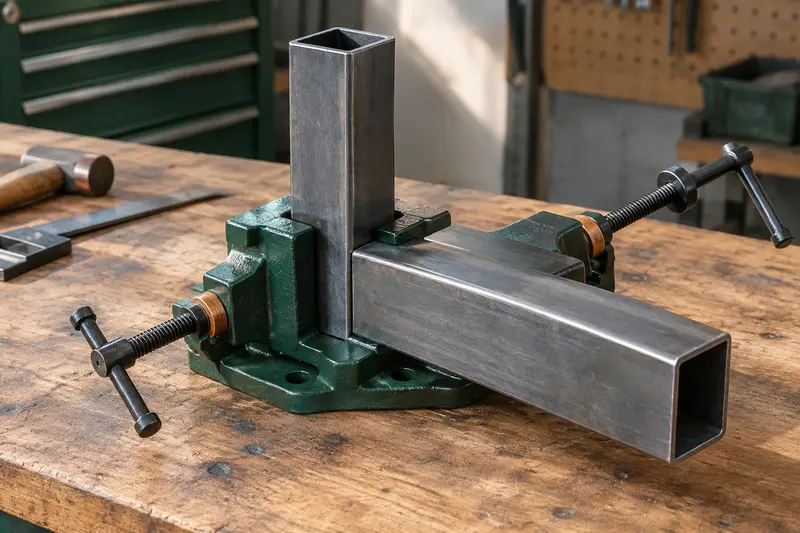
Pour régler un serre-joint de soudage à vis avec deux pièces d’épaisseurs différentes, commencez par décider quelles faces doivent rester alignées. Placez ensuite les pièces en appui stable, compensez le décalage si la forme des mors le permet, puis serrez juste assez pour immobiliser l’ensemble. La vis maintient les pièces, mais elle ne remplace pas le contrôle de l’angle.
Avant de pointer, vérifiez que les surfaces de contact portent sans basculer et que l’assemblage est bien à 90° sur toute la hauteur utile. C’est cette séquence qui aide à maintenir des pièces métalliques à angle droit, même lorsque leurs épaisseurs ne sont pas identiques.
Définir les faces de référence de l’assemblage
Une différence d’épaisseur crée souvent un décalage visible entre les faces extérieures des pièces. Ce décalage n’est pas forcément un défaut : tout dépend du dessin de l’assemblage. Avant de toucher à la vis, identifiez la face ou l’arête qui doit servir de référence. Il peut s’agir d’un chant aligné, d’une face extérieure plane ou d’un axe de profilé.
Ne cherchez pas à rendre toutes les faces affleurantes si la géométrie ne le prévoit pas. Par exemple, une pièce plus mince peut être centrée sur une pièce épaisse, ou bien alignée sur un seul côté. Ces deux montages donnent des positions différentes, même si les pièces forment toutes deux un angle droit. Choisissez la position en fonction du plan et de l’usage, pas selon l’apparence d’un seul côté.
Le serre-joint sert à empêcher les pièces de bouger pendant cette mise en position. Il ne doit pas les forcer à se déformer pour compenser une épaisseur différente. Si le montage impose un décalage, réglez‑le d’abord à la main, avec les arêtes dégagées et le joint visible. Vous pourrez ensuite utiliser la vis pour immobiliser les pièces sans perdre leur position.
Les montages métalliques d’angle et leurs mécanismes sont présentés dans la rubrique serrage d’angle pour le métal. Les modèles à vis n’ont pas tous les mêmes mors ni la même course : examinez leur forme avant de choisir la manière de positionner les pièces.
Préparer les pièces et le serre-joint
Un bon réglage commence par des surfaces propres et un outil en état. Enlevez les bavures, les projections anciennes et les débris susceptibles de faire basculer une pièce ou de fausser l’appui. Dégagez également la zone de joint : une particule coincée entre les chants peut créer un jour qui ne disparaîtra pas en serrant davantage.
Posez les pièces sur une surface stable et assez plane pour éviter qu’elles ne roulent ou ne basculent.
Repérez le côté d’alignement souhaité et marquez‑le si le montage est difficile à lire une fois le serre-joint en place.
Vérifiez que les mors ne sont ni déformés ni encombrés de projections, et que la vis se déplace sans point dur anormal.
Présentez les pièces sans les serrer afin de vérifier que le serre-joint laisse libre l’accès au joint et à la zone de pointage.
Placez le serre-joint de façon que ses appuis portent sur des zones suffisamment larges et résistantes. Sur un profilé creux ou une tôle mince, un mors trop étroit ou placé trop près du bord peut marquer, plier ou écraser la paroi. Dans ce cas, rapprochez l’appui d’une zone renforcée ou utilisez un dispositif adapté à la géométrie. Pour les différents mécanismes disponibles, consultez aussi les serre-joints de soudage à vis.
Régler la vis pour des épaisseurs différentes
Le principe est de supprimer le jeu sans faire basculer l’une des pièces. Avec les mors ouverts, positionnez d’abord la pièce la plus épaisse contre l’appui qui définit l’angle. Présentez la pièce plus mince sur sa face de référence, puis observez où elle touche le serre-joint. Selon le modèle, des mors réglables, des faces étagées ou une course suffisante peuvent absorber directement la différence.
Si le mors ne porte pas correctement sur la pièce mince, ne compensez pas en serrant fort d’un seul côté. Utilisez plutôt un appui rigide et stable, placé à l’arrière de la pièce ou au point de contact prévu, sans interposer quoi que ce soit dans le joint à souder. Une cale doit être suffisamment large pour ne pas glisser ni concentrer tout l’effort sur une arête. Évitez les empilements de petites cales libres : ils peuvent se déplacer quand la vis prend en charge.
La cale sert à soutenir la pièce, pas à changer l’angle ni à combler un défaut de coupe. Choisissez un matériau compatible avec l’environnement de soudage et vérifiez qu’il ne gêne ni la mise en place ni l’accès au cordon. N’utilisez pas de matériau inflammable ou déformable près de la zone chaude. Si le dispositif prévoit une butée ou un réglage spécifique pour des épaisseurs différentes, privilégiez ce réglage aux cales improvisées.
Situation observée
Réglage à privilégier
À vérifier avant de serrer
Les deux pièces portent directement sur les mors
Fermer la vis progressivement, sans chercher à écraser les pièces
Contact stable sur les deux pièces et joint dégagé
La pièce mince ne touche pas l’appui
Repositionner le mors réglable ou ajouter un appui rigide adapté
La cale ne glisse pas et ne se trouve pas dans le joint
La pièce bascule quand la vis approche
Relâcher, réaligner les faces de référence et déplacer les appuis
Les surfaces de contact sont propres et assez larges
La paroi d’un profilé se déforme
Réduire l’effort et déplacer l’appui vers une zone résistante
La pièce reste intacte et conserve sa géométrie
Tournez ensuite la poignée par petites avancées. Dès que les pièces ne bougent plus sous une légère sollicitation manuelle, arrêtez-vous et contrôlez le montage. La résistance ressentie à la poignée n’indique pas que l’angle est juste : elle indique seulement que le mécanisme rencontre un effort. Un serrage excessif peut déplacer les pièces, marquer leur surface ou cintrer une pièce mince.
Repère utile Si vous devez forcer la vis pour obtenir le contact, relâchez le serre-joint et reprenez le positionnement. Une pièce qui bascule ou se déforme réclame un meilleur appui, pas davantage de pression.
Vérifier l’angle avant le pointage
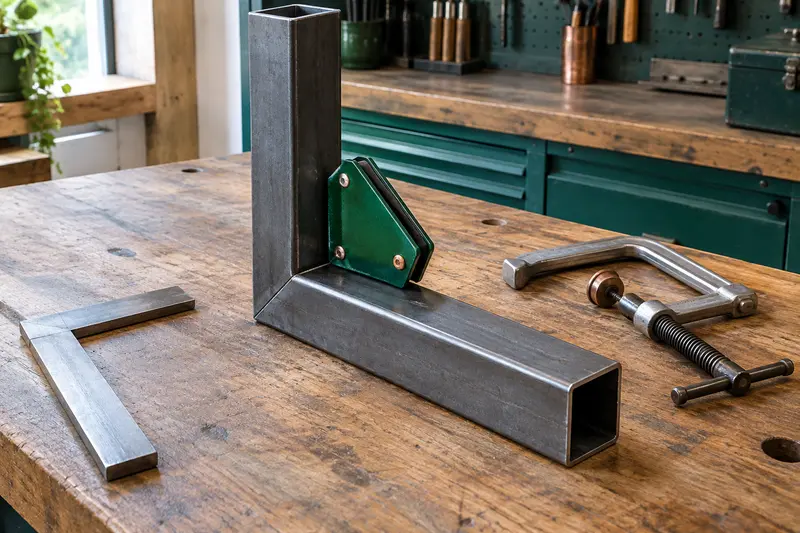
Ne vous fiez pas uniquement à la forme du serre-joint. Un outil peut être usé, mal réglé ou mal adapté à la section des pièces. Contrôlez l’assemblage avec une équerre adaptée, posée sur les surfaces de référence choisies. La branche de l’équerre doit toucher les deux pièces sans être soulevée par une bavure, une soudure ancienne ou une cale mal placée.
Vérifiez l’angle à plusieurs endroits, notamment près des deux extrémités de la zone maintenue. Sur des pièces longues, un angle correct à une extrémité ne garantit pas que l’autre le soit aussi. Regardez également le montage de face et de dessus : l’objectif est de confirmer à la fois l’angle dans le plan de l’assemblage et l’absence de basculement ou de torsion.
Maintenez les pièces en place et approchez l’équerre des faces de référence.
Contrôlez le contact des branches de l’équerre sans pousser sur les pièces.
Répétez la vérification à l’autre extrémité et, si nécessaire, sur l’autre face accessible.
Si un jour apparaît ou si l’équerre bascule, desserrez légèrement et corrigez la position avant de reprendre le serrage.
Si l’angle doit rester précis après le pointage, faites un contrôle supplémentaire après le premier point. La chaleur peut provoquer un retrait et tirer les pièces. Un gabarit ou une mesure complémentaire peut être utile pour un assemblage long ou exigeant, à condition de ne pas masquer le défaut par une pression forcée du serre-joint.
Serrer et pointer sans déplacer les pièces
Une fois l’angle vérifié, appliquez un serrage modéré et observez le joint. Les chants doivent rester dans la position prévue, sans ouverture ni chevauchement involontaire. Si le serrage rapproche les pièces en biais, relâchez et ajustez les appuis avant de commencer. Ne comptez pas sur le pointage pour rattraper une mauvaise mise en place.
Le premier pointage peut entraîner un petit déplacement, surtout si les pièces sont longues, minces ou soumises à une tension. Réduisez ce risque en gardant les pièces soutenues et en procédant selon une séquence adaptée à la forme de l’assemblage. Après le premier point, laissez‑le se stabiliser suffisamment pour contrôler sa tenue, puis vérifiez de nouveau l’angle et l’alignement. Si le montage a bougé, corrigez‑le avant de poursuivre.
Pour limiter le déplacement pendant cette étape, évitez de tourner la poignée ou de heurter l’ensemble au moment du pointage. Positionnez le serre-joint de manière à garder la zone de soudure accessible, sans exposer inutilement la vis et les pièces mobiles à la chaleur et aux projections. Des méthodes complémentaires de maintien sont décrites dans cet article sur la stabilité des pièces pendant le pointage.
Après les premiers points, contrôlez encore le joint et l’équerrage avant de réaliser la suite de la soudure. N’essayez pas de corriger un retrait important en augmentant fortement la pression sur la vis : vous risqueriez de déformer la pièce ou de surcharger le mécanisme. Si la géométrie ne reste pas stable, revoyez le soutien, l’ordre de pointage ou le dispositif de maintien.
Corriger les erreurs de réglage courantes
Quand le résultat n’est pas d’équerre, desserrez avant de chercher la cause. Une correction sous forte tension peut faire sauter une pièce ou déplacer brutalement l’ensemble. Reprenez le montage en observant les points de contact, plutôt qu’en ajoutant immédiatement de la force.
Une face est affleurante, mais l’angle est faux : l’alignement a peut-être été fait sur la mauvaise référence, ou une pièce ne repose pas à plat. Reprenez le positionnement et contrôlez les deux faces utiles.
Le joint s’ouvre à une extrémité : vérifiez la rectitude des chants, la présence de bavures et la stabilité de l’appui. Une vis ne corrige pas un chant mal préparé.
La pièce mince glisse : arrêtez le serrage, nettoyez les surfaces d’appui et modifiez la position du mors ou de la cale. Ne compensez pas avec une pression qui risque de marquer le métal.
L’angle change pendant le pointage : le maintien est peut-être trop éloigné du joint ou la séquence de pointage crée une traction. Soutenez mieux les pièces et contrôlez l’angle après chaque point initial.
Une usure de vis, un mors déformé ou un jeu anormal peut aussi rendre le réglage imprécis. Si l’outil ne conserve pas sa position malgré des pièces propres et des appuis corrects, mettez‑le de côté et examinez son état avant de le réutiliser. Le mécanisme ne doit pas être considéré comme une référence d’équerrage s’il présente du jeu ou des dommages visibles.
Travailler en sécurité et choisir le bon outil
Avant de souder, vérifiez que le serre-joint ne bloque pas votre geste et qu’il ne se trouve pas dans la trajectoire de la torche, de l’électrode ou des projections. Gardez la poignée et la vis à l’écart de la zone chaude autant que la géométrie le permet. Un outil qui chauffe peut devenir difficile à manipuler et ses composants peuvent être détériorés. Ne soudez pas sur le serre-joint et ne faites pas passer le courant de soudage par son mécanisme.
Portez les protections adaptées au procédé utilisé, sécurisez les pièces avant le pointage et éloignez les matières inflammables. Une fois le travail terminé, laissez refroidir les pièces et l’outil avant de desserrer, en tenant compte des risques de brûlure. Si le montage est lourd, instable ou difficile à maintenir, choisissez un dispositif de soutien adapté plutôt que de compter uniquement sur la vis.
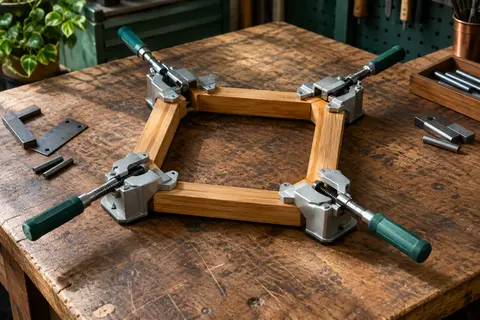
Pour un usage métal, vérifiez que le serre-joint est conçu pour le soudage et que sa forme correspond à la section des pièces. Un mécanisme à vis utilisé pour le bois peut ressembler à un modèle de serrage d’angle, mais il ne constitue pas pour autant un outil adapté aux projections et à la chaleur. Les serre-joints d’angle à vis pour le bois relèvent d’un autre usage et ne remplacent pas un modèle de soudage.
Le bon réglage repose donc sur trois gestes simples : choisir les faces de référence, obtenir un contact stable sans déformation, puis contrôler l’angle avant et après le premier pointage. Si l’un de ces contrôles échoue, desserrez et corrigez le montage avant de poursuivre.
Questions fréquentes
Peut‑on maintenir deux pièces d’épaisseurs différentes avec un serre-joint à vis classique ?
Oui, si les mors portent de façon stable et si la course du mécanisme permet de positionner les pièces sans les déformer. Si une pièce reste sans appui, utilisez le réglage prévu par le serre-joint ou un appui rigide adapté, placé hors du joint.
Faut‑il aligner les faces extérieures des deux pièces ?
Pas nécessairement. Alignez les faces ou les arêtes définies par le plan de l’assemblage, car une différence d’épaisseur peut imposer un décalage visible d’un côté.
Comment vérifier que l’angle est bien à 90° avant de souder ?
Contrôlez avec une équerre posée sur les faces de référence, à plusieurs endroits de l’assemblage. Vérifiez aussi que les pièces ne basculent pas et que le joint reste dans la position prévue.
Que faire si la pièce mince glisse au serrage ?
Desserrez, nettoyez les surfaces d’appui et revoyez la position du mors. Un appui rigide suffisamment large peut aider, à condition qu’il soit stable et qu’il ne gêne pas le joint.
Peut‑on laisser le serre-joint en place pendant le pointage ?
Oui, si le modèle est conçu pour le soudage et si l’outil reste à l’écart de la zone chaude et des projections. Vérifiez l’angle après les premiers points, car la chaleur peut déplacer les pièces.
SA
La rédaction
La rédaction de Serre d’Angle sélectionne et décrit des solutions de serrage d’angle en s’appuyant sur leurs mécanismes et leurs usages. Elle partage aussi des repères pratiques pour préparer vos assemblages.
Les prix indiqués sont ceux constatés à la date mentionnée ; seul le prix affiché lors de la commande fait foi.