Quel serre-joint d’angle pour tubes choisir pour maintenir des profilés creux sans écraser leurs parois pendant l’assemblage ?
SAPar La rédaction10 min de lecture
Pour maintenir des profilés creux à angle droit, le choix du serre-joint ne se résume pas à sa capacité d’ouverture. La géométrie des mors, la surface de contact et la pression appliquée comptent autant pour éviter de déformer les parois.
En bref
Choisissez les mors selon la section réelle du tube, pas uniquement selon l’ouverture du serre-joint.
Une large zone de contact bien orientée limite les pressions ponctuelles sur les parois creuses.
Serrez progressivement et arrêtez dès que les profilés sont stables et correctement alignés.
Pour les tubes ronds ou à paroi mince, vérifiez particulièrement le risque de roulement et d’écrasement.
Tenez compte de l’accès au joint, des projections et de la chaleur avant de pointer ou de souder.
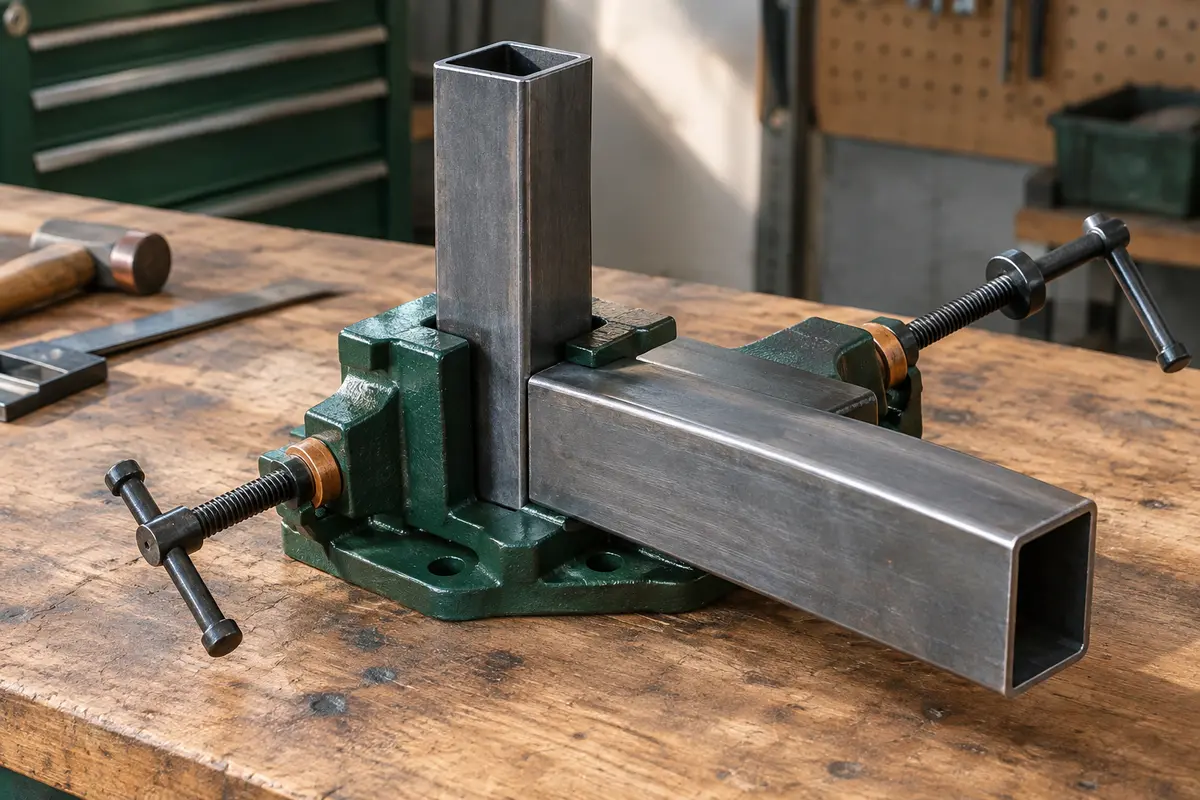
Pour assembler des tubes sans les déformer, choisissez un serre-joint d’angle dont les mors correspondent à leur section et portent sur des zones suffisamment larges. Un modèle conçu pour des profilés creux, ou doté de contacts adaptés, répartit mieux l’effort qu’un serrage ponctuel sur une arête. Le bon réglage reste toutefois essentiel : même un outil adapté peut écraser une paroi si la pression est excessive ou mal orientée.
Avant l’achat, vérifiez donc la forme des tubes, leur épaisseur, la position de la soudure et l’accès nécessaire pour pointer ou souder. Ces critères permettent de maintenir des profilés creux avec stabilité, tout en limitant les déformations et les déplacements pendant l’assemblage.
Observer la forme des tubes avant de choisir
Le premier critère est la section du profilé. Deux tubes de même largeur peuvent demander des appuis différents selon qu’ils sont carrés, rectangulaires ou ronds. Un serre-joint d’angle prévu pour des pièces plates ne s’adapte pas automatiquement à ces formes : ses mors risquent de porter sur une ligne étroite, de glisser ou de pousser les pièces hors de leur position.
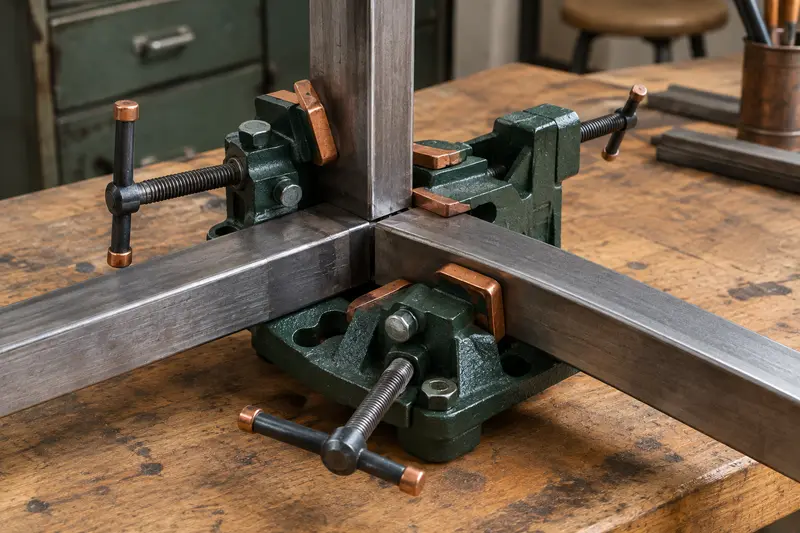
Tube carré : recherchez des mors qui s’appuient sur les faces et maintiennent les deux profilés à angle droit sans reposer uniquement sur les arêtes.
Tube rectangulaire : vérifiez que la profondeur et la largeur des appuis conviennent aux deux dimensions de la section. Un contact trop court peut basculer sous l’effort.
Tube rond : privilégiez des mors en V ou des logements arrondis, conçus pour limiter le roulement. Des mors plats peuvent laisser le tube pivoter pendant le pointage.
Profilé ouvert ou de forme particulière : contrôlez où le mors porte et si cette zone peut supporter l’effort sans se replier ni se déformer.
Examinez ensuite l’épaisseur des parois et la rigidité générale. Un tube à paroi mince se déforme plus facilement sous une pression concentrée qu’un profilé plus épais. Le risque augmente si le mors est étroit, si la vis pousse près d’un bord ou si les pièces sont mal plaquées. La mention de compatibilité avec une section donnée est utile, mais elle ne remplace pas l’examen de la surface de contact réelle.
Enfin, repérez les soudures longitudinales, les coupes en biais, les bavures et les revêtements. Une soudure en relief peut empêcher le mors de porter à plat. Une coupe imparfaite peut créer un point haut qui absorbe presque toute la pression. Nettoyez les zones d’appui et vérifiez que les pièces reposent bien l’une contre l’autre avant de serrer.
Comprendre les zones de contact et la pression
Pour éviter d’écraser les parois d’un tube, il faut raisonner sur la manière dont l’effort est transmis. Une vis exerce une poussée ; les mors opposés la reprennent par leurs surfaces de contact. Si la force se concentre sur une petite zone, la paroi peut se creuser ou se plier avant que l’assemblage soit correctement immobilisé. Une grande surface d’appui, bien orientée et adaptée à la section, répartit mieux la charge.
Les mors doivent maintenir les pièces dans le plan voulu sans les faire pivoter. Sur des tubes rectangulaires, des patins plats peuvent convenir si leur surface porte sur une face assez large. Pour des tubes ronds, des logements courbes ou en V apportent un guidage plus sûr. Dans les deux cas, recherchez des appuis qui ne portent pas seulement sur les angles du profilé.
Un mors réglable ou remplaçable peut être intéressant si vous travaillez avec plusieurs sections. Vérifiez cependant qu’il se verrouille sans jeu et que son changement ne réduit pas la rigidité de l’outil. La qualité d’un serrage ne dépend pas uniquement de la taille des mors : leur alignement, leur parallélisme et l’absence de jeu dans le mécanisme sont tout aussi importants.
Le bon principe Le serre-joint doit empêcher les pièces de bouger, pas les contraindre par une force maximale. Serrez progressivement et arrêtez dès que les tubes sont stables et que leurs faces restent en contact.
Pour les profilés très minces ou sensibles, un appui intérieur peut aider à soutenir localement la paroi. Il doit être ajusté sans forcer et compatible avec la suite du travail. Ne placez pas d’élément qui gênerait le pointage, la soudure ou l’évacuation de la chaleur, et ne laissez pas un insert coincé dans une cavité inaccessible.
Comparer les types de serre-joints d’angle
Un serre-joint d’angle destiné au soudage métallique n’a pas le même rôle qu’un outil de menuiserie. Pour comparer les modèles, regardez à la fois la section acceptée, le mécanisme et l’espace laissé autour du joint. La catégorie consacrée au serrage d’angle pour le métal permet de distinguer les outils conçus pour ce type d’assemblage.
Type de maintien
Atout principal
Point de vigilance pour un tube creux
Mors adaptés à une section précise
Contact guidé et positionnement répétable
La section et les dimensions doivent correspondre aux limites prévues par le fabricant.
Mors plats réglables
Polyvalence pour des profilés de formes variées
Sur un tube rond ou étroit, le contact peut être trop ponctuel ou favoriser le glissement.
Mors en V ou profilés
Meilleur maintien contre le roulement d’un tube rond
Vérifiez la profondeur du logement et l’alignement des deux appuis.
Serre-joint magnétique
Mise en place rapide sur des pièces compatibles
Il peut déplacer les pièces ou manquer de précision selon leur forme et la force de l’aimant.
Serre-joint de soudage à vis
Réglage progressif et maintien mécanique
Une vis permet de doser l’effort, mais ne prévient pas à elle seule l’écrasement.
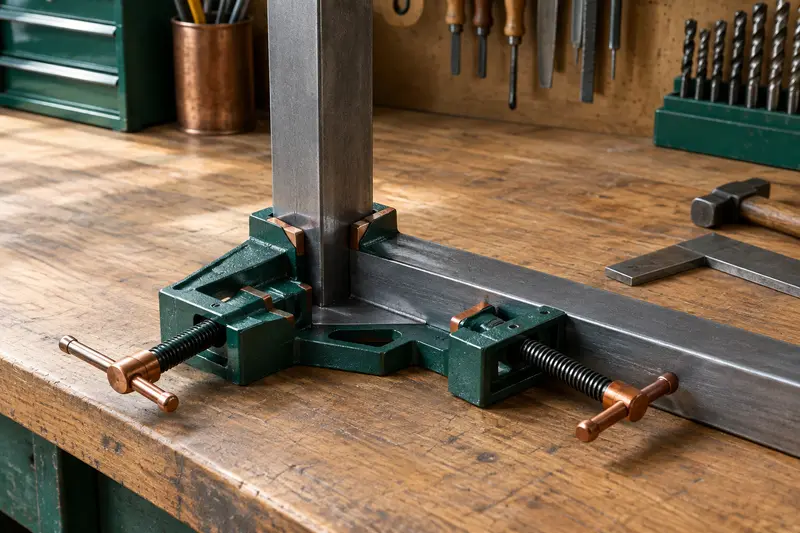
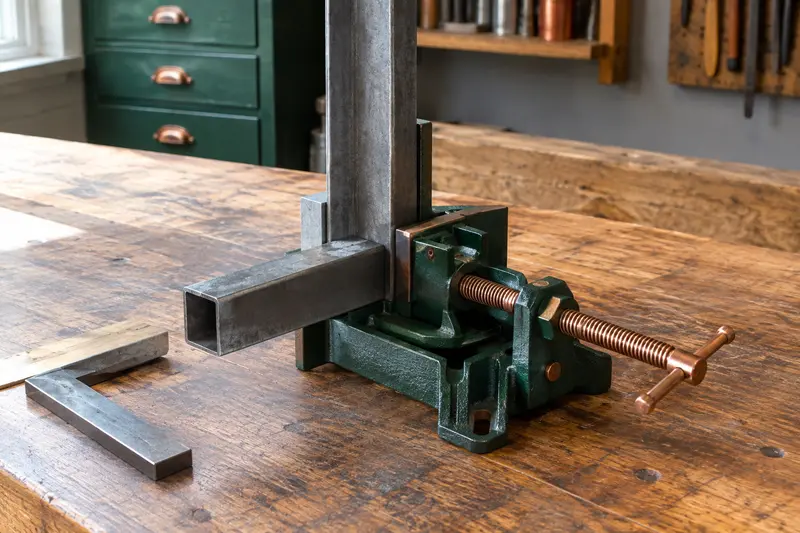
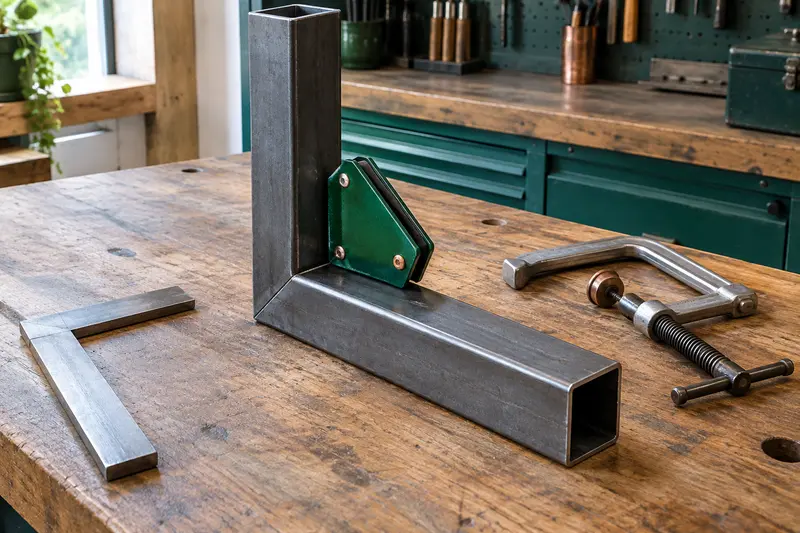
Un modèle à vis offre un réglage progressif, pratique pour approcher les pièces sans les brusquer. Pour autant, la vis peut appliquer une force importante : la serrer avec une longue poignée ou un outil de rallonge augmente le risque de déformation. Les modèles magnétiques facilitent parfois la mise en place, mais ils ne remplacent pas un maintien mécanique fiable lorsque les pièces sont lourdes, instables ou exposées aux mouvements du soudage. Vous pouvez consulter le guide sur le maintien magnétique des profilés avant pointage pour évaluer les limites de cette solution.
Les serre-joints d’angle conçus pour le bois ne doivent pas être considérés comme des outils de serrage de tubes métalliques. Leurs mors, leurs matériaux et leur conception répondent à d’autres contraintes. Si vous assemblez également des cadres en bois dans votre atelier, vous pouvez consulter séparément les serre-joints d’angle à vis pour le bois.
Avant de retenir un serre-joint d’angle pour tubes, comparez les dimensions de vos pièces avec celles que l’outil peut réellement accueillir. La capacité d’ouverture indique l’écartement maximal des éléments, mais ne dit pas toujours si les mors pourront atteindre les faces utiles. Prenez en compte la largeur et la hauteur de chaque profilé, l’épaisseur des parois et la place occupée par une éventuelle soudure en relief.
Ouverture utile : elle doit permettre de placer les deux pièces dans leur position d’assemblage, sans mettre le mécanisme en butée.
Profondeur des mors : elle doit atteindre une zone rigide et dégagée, sans masquer le joint à pointer ou à souder.
Forme des appuis : vérifiez qu’ils correspondent aux sections réelles, et non à une dimension nominale approximative.
Course de réglage : elle doit laisser assez de marge pour positionner les pièces, puis exercer un maintien progressif.
Accès autour de l’angle : assurez-vous de pouvoir présenter la torche ou l’électrode, contrôler l’angle et retirer l’outil après le travail.
Si les deux pièces n’ont pas la même section ou la même épaisseur, vérifiez que le système de mors accepte cette différence sans incliner l’une d’elles. Un serrage d’angle peut sembler ferme tout en laissant un décalage sur la face opposée. Dans ce cas, ajoutez un appui approprié ou choisissez un outil dont les contacts se règlent indépendamment, si cette configuration est prévue par son fabricant.
La compatibilité avec le soudage compte également. Les projections peuvent adhérer aux surfaces, et la chaleur peut atteindre les mors ou le mécanisme. Vérifiez les consignes d’utilisation et évitez de placer l’outil dans la trajectoire directe des projections. Un modèle robuste n’est pas forcément adapté si ses appuis empêchent d’accéder au joint ou si sa géométrie ne convient pas aux profilés assemblés.
Installer et serrer sans déformer
Une mise en place méthodique limite les erreurs autant que le choix de l’outil. Travaillez sur un support stable et contrôlez les coupes avant de serrer. Retirez les bavures qui pourraient créer un appui oblique, mais ne modifiez pas une pièce au point d’altérer la géométrie prévue.
Présentez les pièces à blanc. Vérifiez leur position, le contact du joint et l’angle recherché avant d’engager la vis.
Placez les mors sur des zones porteuses. Évitez les bords fragiles, les coupes irrégulières et toute zone où une soudure ou un cordon gênerait l’appui.
Approchez les contacts sans forcer. Vissez jusqu’à ce que les mors touchent les profilés, puis contrôlez que les pièces n’ont pas glissé.
Augmentez l’effort par petites étapes. Arrêtez dès que l’assemblage reste stable. La résistance de la poignée n’est pas un indicateur de pression correcte.
Contrôlez l’angle et l’affleurement. Vérifiez les faces accessibles avec une équerre ou un moyen de contrôle adapté, puis observez les deux côtés du joint.
Faites un essai de stabilité. Exercez une légère sollicitation manuelle sur les pièces. Si elles bougent, corrigez leur position ou le placement des mors au lieu de serrer fortement au hasard.
Pour un assemblage destiné au pointage, la position doit rester stable pendant chaque point. La chaleur peut ensuite provoquer un retrait et déplacer les profilés, même si le serre-joint n’a pas glissé. Le maintien mécanique réduit le mouvement initial, mais ne garantit pas à lui seul que la pièce restera parfaitement d’équerre après refroidissement. Le positionnement des pièces pendant le pointage doit donc tenir compte de la séquence de travail et de la déformation possible.
Tenir compte du soudage et de la sécurité
Le choix du serre-joint dépend aussi de l’opération prévue. Pour un montage à blanc ou un pointage léger, un outil qui libère l’accès au joint peut suffire. Pour un assemblage soumis à davantage de contraintes, recherchez un maintien mécanique stable et des mors adaptés. Dans tous les cas, suivez les limites d’usage indiquées pour le serre-joint et ne l’utilisez pas comme substitut à un montage de soudage approprié.
Avant de souder, vérifiez que le mécanisme ne gêne ni le déplacement de la torche, ni la visibilité du bain, ni l’accès à la zone à assembler. Éloignez les éléments sensibles de la chaleur et des projections. Ne posez pas un serre-joint sur une surface dont le revêtement risque de fondre ou de dégager des fumées dangereuses. Si le support, les matériaux ou le procédé présentent un risque que vous ne savez pas évaluer, demandez conseil à une personne qualifiée et appliquez les consignes de sécurité de votre poste.
Les aimants méritent une attention particulière : selon l’outil et la configuration, ils peuvent attirer des particules métalliques, gêner l’accès ou perdre leur intérêt lorsque les pièces ne sont pas correctement en contact. Ils sont surtout utiles lorsqu’ils facilitent le positionnement sans devenir l’unique moyen de retenir un assemblage instable. Pour un travail où la précision et la tenue sont importantes, vérifiez l’angle après la mise en place et avant chaque point.
Ne desserrez pas un outil chaud à mains nues et ne le déplacez pas avant d’avoir vérifié la température. Protégez vos yeux et vos mains contre les projections et les arêtes vives. Enfin, laissez un espace suffisant pour retirer le serre-joint sans accrocher le cordon ni faire basculer les pièces.
Éviter les erreurs de choix et retenir le bon modèle
Une erreur fréquente consiste à choisir uniquement selon la capacité d’ouverture, en négligeant la forme des mors. Un outil qui s’ouvre assez largement peut rester inadapté à un tube rond ou à un profilé rectangulaire mince. Autre piège : compenser un appui instable par une pression plus forte. Cette méthode augmente le risque d’écrasement, sans corriger le mauvais contact.
Ne serrez pas sur une seule arête si les mors peuvent être repositionnés sur une face plus large.
Ne supposez pas qu’un tube creux supporte le même effort qu’une pièce pleine de dimensions proches.
Ne masquez pas le joint si cela vous empêche de contrôler son alignement ou de réaliser la soudure.
Ne comptez pas uniquement sur un aimant si les pièces peuvent rouler, glisser ou se déplacer sous l’effort.
Ne prolongez pas la poignée pour augmenter la force, sauf si le fabricant l’autorise explicitement.
En pratique, retenez un modèle dont les mors correspondent à la section des profilés, dont les surfaces de contact portent sans point dur et dont le mécanisme permet un réglage progressif. Pour une paroi mince, privilégiez la qualité de l’appui et un serrage modéré ; un soutien intérieur peut être envisagé s’il est compatible avec le procédé et l’accès au joint. Pour des sections différentes ou des géométries irrégulières, faites un essai à blanc et contrôlez l’angle sur plusieurs faces.
Le bon serre-joint est celui qui maintient les tubes en position avec le minimum de contrainte nécessaire. Si les parois se marquent, si le tube pivote ou si le joint s’ouvre dès que vous relâchez la pression, interrompez le serrage et revoyez l’appui, la géométrie du mors ou le choix de l’outil. Cette vérification avant assemblage évite de confondre maintien ferme et pression excessive.
Questions fréquentes
Quel serre-joint d’angle choisir pour des tubes carrés ?
Choisissez un modèle dont les mors portent correctement sur les faces du tube et maintiennent les deux profilés sans appui ponctuel sur une arête. Vérifiez l’ouverture, la profondeur des mors et l’accès nécessaire au joint avant le serrage.
Comment éviter d’écraser les parois d’un tube pendant le serrage ?
Utilisez des appuis suffisamment larges et adaptés à la section, puis serrez progressivement jusqu’à ce que les pièces soient stables. Sur une paroi mince, un appui intérieur peut être envisagé s’il ne gêne pas le soudage et s’il est adapté à la pièce.
Un serre-joint magnétique suffit‑il pour maintenir des profilés creux ?
Il peut faciliter le positionnement de pièces compatibles, mais il ne convient pas à toutes les formes ni à tous les efforts. Si les tubes peuvent rouler ou bouger pendant le pointage, prévoyez un maintien mécanique approprié et contrôlez l’angle.
Peut‑on utiliser un serre-joint d’angle pour le bois sur des tubes métalliques ?
Ce n’est pas un choix à présumer : les mors et la conception des modèles pour le bois répondent à d’autres usages. Pour des tubes métalliques, sélectionnez un outil prévu pour le serrage du métal et compatible avec la section ainsi qu’avec l’opération envisagée.
SA
La rédaction
La rédaction de Serre d’Angle sélectionne et décrit des solutions de serrage d’angle en s’appuyant sur leurs mécanismes et leurs usages. Elle partage aussi des repères pratiques pour préparer vos assemblages.
Les prix indiqués sont ceux constatés à la date mentionnée ; seul le prix affiché lors de la commande fait foi.